案例聚焦 | 湖州双林制砖项目:CY-HT100 余热干化 实现污泥处置与降本增效双赢
制砖厂用隧道窑余热来处理污泥,这几年在行业里不算新鲜事。但真要把这件事跑通,让含水率70%的湿污泥稳定干到30%左右,还得做到不粘壁、不堵料、连续跑,设备选型和工艺适配就得下点功夫。湖州双林镇这家墙体砖材企业,最近就落地了一个这样的项目。
企业原本的计划是把市政污泥和印染污泥掺到制砖原料里,既响应污泥资源化处置的政策,也能省一部分原料成本。但进厂的混合污泥含水率高达70%左右,直接掺进砖坯,坯体成型质量受影响,窑炉烧制效率也跟着往下掉,能耗还上去了。所以必须先上干化设备,把含水率降到30%左右,才能满足制砖工艺的要求。
客户给的条件很明确:一天要处理100吨湿污泥,热源优先用隧道窑产生的余热蒸汽,设备还得扛得住印染污泥的高粘性,别三天两头停机清料。
技术团队去现场看了以后,给项目配了CY-HT100型双螺旋桨叶式污泥烘干机,工艺路线是“余热蒸汽间接加热+双螺旋防粘干化”。这台设备的核心是专利防粘滞结构——楔形空心桨叶的截面形状和螺旋排布角度都做了优化,配合筒壁刮料机构,运转的时候桨叶表面和筒壁上的粘附污泥能自动清理掉。印染污泥粘性高,普通设备跑不了多久就得停下来人工铲,这套结构从根上解决了粘壁、抱轴、堵料的问题,连续跑得住。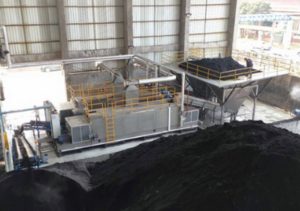
热源这块,方案直接接了厂区现有的隧道窑余热蒸汽管网。设备用的是间接传导加热,热量通过筒体夹套和空心桨叶的金属壁面传给污泥,物料跟加热介质不直接接触。窑炉本来就要排掉的余热蒸汽,被回收过来当热源,不用额外建锅炉,也不用上大功率电加热,干化环节的能源成本压到了最低。
项目投运之后,运行数据是这样的:
-
处理规模:单日稳定处理含水率70%的湿污泥约100吨,跟企业日常原料掺配需求对得上。
-
干化效果:出料含水率稳定在30%左右,干化均匀,没有结块,符合制砖坯料的工艺标准。
-
能耗表现:热源全部来自隧道窑余热蒸汽,干化环节几乎没有额外能源消耗。跟传统电加热方案比,能源成本降了一大截。
-
运维表现:设备连续运行稳定,日常操作简单,自动化值守,不用频繁停机人工清料,现场运维工作量小了很多。
对这家制砖企业来说,这个项目带来的好处是两头的。环保层面,市政和印染污泥有了合规的处置出路,资源化利用,环保监管的要求也满足了。经营层面,余热利用把干化运行成本压下来了,干化后的污泥掺到制砖原料里,原料采购成本也跟着降了一截。环保达标和降本增效,这次算是两头都占上了。
这个项目也说明了一件事:工业余热干化这条路,只要方案定制得对,设备扛得住物料特性,是能跑出真金白银的效益的。不同行业的余热参数、物料特性、处理规模都不一样,需要根据现场实际条件来定制系统方案,把余热的价值挖出来,环保处置的成本才能降下去。
彩云机械在污泥烘干这个赛道做了二十多年,不同行业、不同热源、不同物料的项目都碰过。从设备选型到全周期服务,都是围绕客户的实际场景来的。后面还会继续打磨技术和产品,把更多细分场景的应用方案做扎实,帮更多企业把污泥减量化、资源化这件事跑通。
常见问题:
问:制砖行业污泥干化为什么优先用余热蒸汽?
制砖隧道窑生产过程中本来就会产生大量余热蒸汽,回收过来当污泥干化的热源,不用额外投能源,运行成本能降不少。间接加热的方式也不会影响污泥成分,干化后直接掺到制砖原料里,资源化利用就实现了。
问:CY-HT100型污泥烘干机的处理能力是多少?
CY-HT100是100吨级的标准机型,处理常规市政和工业污泥,单日可以处理含水率70%左右的湿污泥100吨左右。具体处理量可以根据物料特性和进出水率要求做适配调整。
问:高粘性的印染污泥也能用桨叶烘干机处理吗?
可以。设备搭载了专利防粘滞结构,桨叶自清洁配合筒壁刮料设计,印染、电镀、化工这些高粘性污泥都能处理,不会粘壁堵料,连续稳定运行没问题。
问:工业余热干化项目能根据现场热源定制方案吗?
可以。根据现场的余热类型(蒸汽、烟气、导热油等)、参数、余量,结合物料特性和处理规模,定制专属的余热干化系统方案,把余热利用效率做到最大。